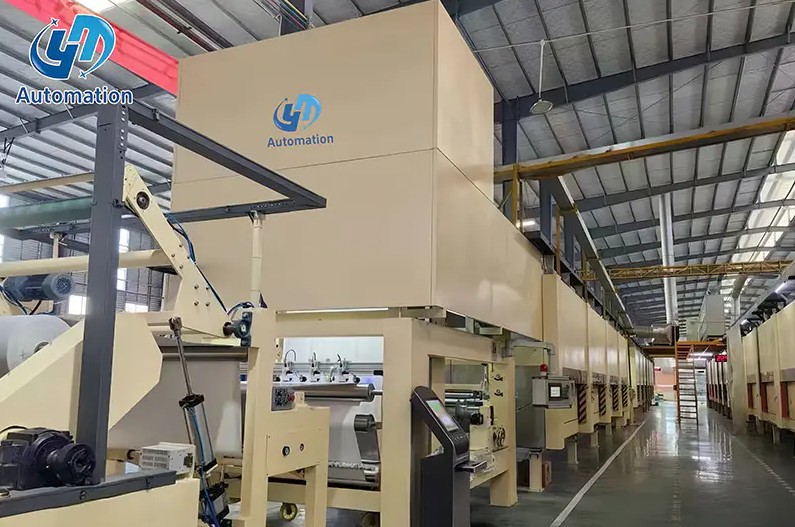
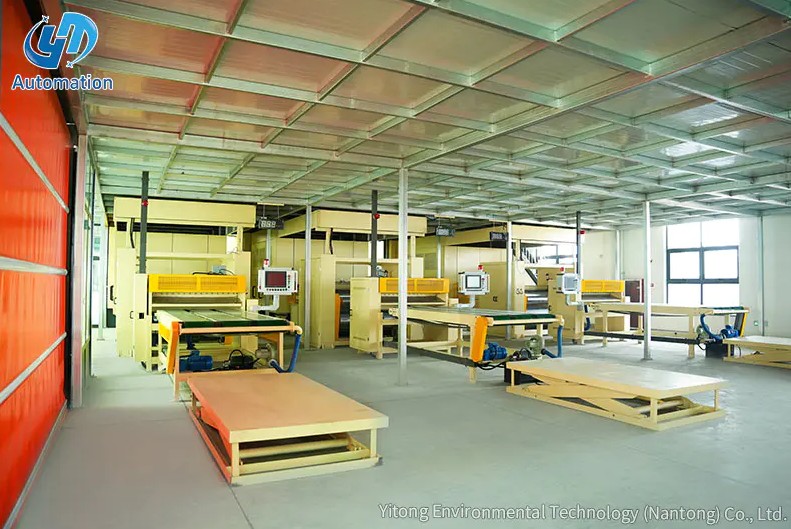
Am Ende vieler imprägnierter Dekorpapierlinien verbirgt sich ein Problem, das nicht zu erkennen ist. Der Abwickler führt einen sauberen Vorschub, die Imprägnierstation trägt das Harz gleichmäßig auf und die Trockenpartie hält eine stabile Temperaturkurve aufrecht. Dann beendet der Synchronschneider seinen Zyklus und die fertigen Bleche kommen schneller am Stapelplatz an, als ein manuelles Team bewältigen kann. Die auf dem Typenschild der Maschine aufgedruckte Liniengeschwindigkeit entspricht nicht mehr der tatsächlichen Produktionsgeschwindigkeit. Die Stapelstation ist zum Engpass geworden, und jede verlorene Minute bedeutet Kapazität, die die Linie nie wieder wiederherstellen kann. Für Fabriken, die industrielles Dekorrohpapier verarbeiten, ist die Entscheidung zur Automatisierung dieser Station eine Entscheidung über die tatsächliche Leistung und nicht über den Komfort.
Eine automatisierte Stapelstation empfängt die geschnittenen Blätter vom Schneidegerät oder dem letzten Förderabschnitt, richtet jedes Blatt an festen Referenzkanten aus und legt jedes Blatt auf eine Hebeplattform, die sich automatisch absenkt, wenn der Stapel wächst. Der gesamte Zyklus wiederholt sich ohne kontinuierliche Bedienereingriffe, weshalb die Station am besten als mechanischer Ersatz für die langsamste manuelle Arbeit in der Linie verstanden werden kann. Eine gut gestaltete Station führt fünf Schritte in einer festen Reihenfolge aus:
Derartige Stationen kommen auf Linien zur Herstellung von harzimprägniertem Dekorpapier zum Einsatz, bei denen die ausgehärtete Oberfläche bei der Handhabung weder abgekratzt noch durch Reibung beschädigt werden darf. Die mechanische Konstruktion muss einen Gleitkontakt zwischen den Blechen verhindern, weshalb Ausrichtungs- und Übertragungstoleranzen ebenso wichtig sind wie die Geschwindigkeit.
Die Gesamtproduktion der Linie wird durch den langsamsten gemeinsamen Schritt bestimmt, und in den meisten Dekorpapierfabriken ist dieser Schritt das Stapeln. Ein Synchronschneider kann bei normaler Liniengeschwindigkeit 25 bis 35 Blatt pro Minute produzieren. Ein zweiköpfiges manuelles Stapelteam schafft selbst bei regelmäßiger Rotation selten mehr als 9 bis 10 Blätter pro Minute über eine ganze Schicht hinweg. Der Ausgabespalt zwischen dem Schneidgerät und dem Stapler ist normalerweise größer als der Spalt zwischen jedem anderen Paar aufeinanderfolgender Maschinen.
Das Balkendiagramm vergleicht den typischen Stapeldurchsatz für drei Betriebsmodi. Das manuelle Stapeln erreicht Spitzenwerte von neun Blättern pro Minute, wenn zwei erfahrene Arbeiter regelmäßig wechseln. Eine halbautomatische Anlage mit Hebeunterstützung erreicht etwa 18 Blatt pro Minute. Eine vollautomatische Station schafft 30 Blatt pro Minute ohne ermüdungsbedingte Pausen oder Schichtwechsel. Innerhalb von acht Stunden entspricht diese Lücke mehr als 10.000 Blatt pro Schicht auf einer Linie, die den Schneider voll beschickt. Die Größe der Stapelstation muss daher auf die Schneidleistung abgestimmt sein und nicht darauf, was zwei Paar Hände aushalten können.
Die Zuverlässigkeit einer automatisierten Stapelstation hängt davon ab, dass fünf Mechanik- und Steuerungssysteme innerhalb einer engen Zykluszeit arbeiten. Jede Komponente hat eine spezifische Toleranz, die bestimmt, ob die Station dem Schneider Stunde für Stunde folgen kann, ohne dass es zu Staus oder Kantenschäden kommt.
| Komponente | Funktion | Was zu überprüfen ist |
|---|---|---|
| Empfangsförderer | Befördert jedes Blatt mit kontrollierter Geschwindigkeit vom Schneidegerät zum Ausrichtungsbereich | Der Geschwindigkeitsbereich entspricht der Schneidleistung und das Bandmaterial zerkratzt das Blech nicht |
| Seitenausrichtungsgerät | Drückt jedes Blatt gegen Referenzanschläge, um eine gleichmäßige Kante zu erzeugen | Positionierungstoleranz innerhalb von 1 mm und eine Zykluszeit unter 1,5 Sekunden |
| Hebe- und Transfermechanismus | Bewegt das ausgerichtete Blatt ohne Verrutschen auf den Stapel | Sanfte vertikale Bewegung und kein Ziehen, das die Harzoberfläche beschädigen würde |
| Stapelplattform | Unterstützt den wachsenden Stapel und senkt sich automatisch ab | Maximale Stapelhöhe und maximales Gewicht passen zur Paketgröße und zur Gabelstaplerzufahrt |
| SPS-Steuerungssystem | Koordiniert die Reihenfolge, zählt die Blätter und kommuniziert mit der Linie | Kompatibilität mit vorhandenen Liniensignalen und einfacher Rezeptwechsel |
Erfragen Sie bei der Lieferantenbewertung schriftlich die Positionierungstoleranz, die Taktzeit pro Hub und das maximale Stapelgewicht. Diese drei Zahlen entscheiden darüber, ob die Station über einen vollen Produktionsmonat mit Ihrem Cutter mithalten kann. Yitong baut die Hebe- und Stapelplattform Als eigenständige Einheit kann sie einen manuellen Stapelplatz ersetzen, ohne den Rest der Linie zu verändern.
 Stapelplattform für imprägniertes Dekorpapier mit einer Hubkapazität von 3 Tonnen Diese eigenständige Hebe- und Stapeleinheit bewältigt bis zu 3 Tonnen und ist somit ein praktisches Upgrade für manuelle Stapelplätze. Es lässt sich mit vorhandenen Linien koppeln und unterstützt die Schneidgeschwindigkeit unter Berücksichtigung der Toleranz-, Zykluszeit- und Stapelgewichtskriterien. Produkt anzeigen →
Die richtige Wahl hängt von der Schichtstruktur, dem Plattenvolumen und der Toleranz des Bodens ab. Ein Werk, in dem nur wenige kundenspezifische Bestellungen verarbeitet werden, kann eine längere manuelle Stapelung rechtfertigen als ein Werk, in dem drei Schichten Standardformate verarbeitet werden. Der folgende Vergleich ist ein praktischer Ausgangspunkt.
| Kriterium | Handbuch | Halbautomatisch | Automatisierte Station |
|---|---|---|---|
| Bediener pro Schicht | 3 | 2 | 1 |
| Anhaltender Durchsatz | 8 bis 10 Blatt pro Minute | 15 bis 20 Blatt pro Minute | 25 bis 35 Blatt pro Minute |
| Stapelkonsistenz | Hängt vom Betreiber ab | Mäßig | Hoch und wiederholbar |
| Schadensrisiko | Steigt mit Müdigkeit | Mäßig | Niedrig und stabil |
| Erstinvestition | Keine | Niedrig bis mittel | Höher |
| Bestens geeignet für | Kleine Auflagen und geringe Leistung | Linien mit mittlerem Volumen | Kontinuierliche Großserienproduktion |
Das Liniendiagramm zeigt, wie sich die Blechschadensraten während einer Acht-Stunden-Schicht entwickeln. Die orangefarbene Linie stellt das manuelle Stapeln dar, beginnend unter einem Prozent und ansteigend über sechs Prozent, wenn die Ermüdung zunimmt. Die blaue Linie stellt eine automatisierte Station dar, deren Rate von der ersten bis zur letzten Stunde konstant unter einem halben Prozent liegt. Der zunehmende Trend zum manuellen Betrieb ist auf langsamere Reaktionen und sich wiederholende Bewegungen gegen Ende der Schicht zurückzuführen. Für Hersteller, die fertige Bleche sortieren, wirkt sich dieser Unterschied direkt auf die Produktion der ersten Klasse aus. Die Schadenskurve ist oft aus wirtschaftlicherer Sicht von größerer Bedeutung als die auf dem Typenschild angegebene Liniengeschwindigkeit.
Das Radardiagramm vergleicht manuelles und automatisiertes Stapeln in sechs Betriebsdimensionen. Automatisiertes Stapeln punktet in puncto Geschwindigkeit, Konsistenz, Bedienersicherheit und Raumeffizienz, da die Station eine kompakte Stellfläche benötigt und keine vorübergehende Lagerung rund um den Arbeitsbereich benötigt. Das manuelle Stapeln bleibt flexibler, da sich eine Person ohne Programmwechsel an unregelmäßige Blattgrößen anpassen kann. Die einfache Integration ist der einzige Aspekt, bei dem die manuelle Bedienung einfacher erscheint, da keine Steuerschnittstelle mit dem Schneideplotter erforderlich ist. Die Gesamtform erklärt, warum die meisten neuen Dekorpapierlinien eine automatisierte Station vorsehen, selbst wenn das erste Angebot höher ist. Der eigentliche Kompromiss besteht in der Umstellungsdisziplin und der Kontrollplanung, nicht in der mechanischen Leistungsfähigkeit.
Passen Sie die Station an die tatsächliche Blattgröße und den Stapelzyklus an, nicht nur an die Nenngeschwindigkeit der Anlage. Eine Station, die für eine maximale Blechlänge von 2800 mm ausgelegt ist, läuft schlecht, wenn Ihr häufigstes Format 1400 mm ist und das Rezept alle zwei Stunden wechselt. Die folgende Checkliste deckt die Punkte ab, die nach der Installation die meisten Probleme verursachen.
Das vertikale Balkendiagramm vergleicht die Anzahl der pro Schicht benötigten Bediener für drei Anordnungen. An einer manuellen Station sind typischerweise drei Personen beschäftigt, zwei am Stapel und einer abwechselnd an der Zufuhr. Eine halbautomatische Station benötigt zwei Bediener, die den Formatwechsel überwachen und unterstützen. Eine automatisierte Station wird von einem Bediener betrieben, und in vielen Anlagen überwacht diese Person auch den Fräser und den Auswurfbereich. Über drei Schichten hinweg beträgt der Unterschied zwischen manueller und automatisierter Personalbesetzung sechs Personen pro Tag. Wo qualifizierte Linienarbeiter schwer zu finden sind, entscheidet häufig diese Personallücke über die Investition.
Die meisten Probleme mit automatisierten Stapelstationen treten nach der Installation auf, nicht während des Verkaufsgesprächs. Die folgenden Fehler treten bei dekorativen Papierlinien immer wieder auf und können durch eine genauere Spezifikation vermieden werden.
Ein weiteres häufiges Problem ist der Kauf einer Station mit der falschen Bezugskante für den vorhandenen Grundriss. Bestätigen Sie die Bedienerseite, die Auslassseite und den Wartungsabstand, bevor die endgültige Zeichnung genehmigt wird.
Eine automatisierte Stapelstation ist eine der sich am schnellsten amortisierenden Investitionen in eine Dekorpapierlinie, da sie die häufigsten Engpässe beseitigt, ohne die vorgeschaltete Chemie oder das Trocknungsprofil zu ändern. Für Mühlen, die ihre Optionen prüfen, ist es oft der risikoärmere Weg, mit einer Stapelplattform zu beginnen und dann zu einer kompletten Linie zu erweitern. Yitongs Fabrikfähigkeit deckt sowohl die Einzelstation als auch die gesamte Imprägnierlinie ab und umfasst insgesamt mehr als 1.000 Projektfälle. Eine Station, die auf den Schneideplotter, den Bogenformatbereich und die Schichtstruktur abgestimmt ist, schützt die Linienleistung, für die vorgelagerte Maschinen bereits bezahlt haben.
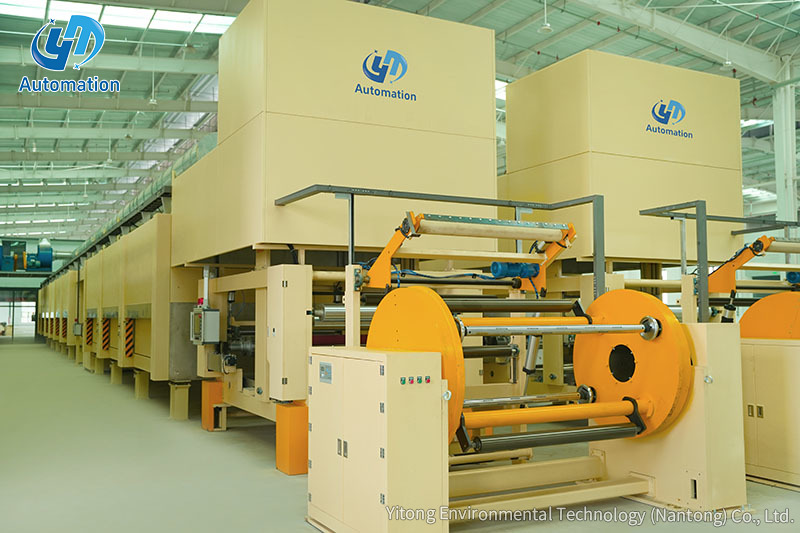 Einstufige Imprägnierlinie für die Herstellung von Melaminpapier Diese horizontale Imprägnier- und Trocknungslinie deckt das Abwickeln durch Liftstapeln ab und bietet Energieeinsparungen durch einen Permanentmagnetmotor und Wärmerückgewinnung. Es eignet sich für Hochdruck-Melaminplatten, insbesondere für Unterschichtpapier, mit gleichmäßiger Beschichtung. Produkt anzeigen →
Kontaktieren Sie uns
Empfohlene Produkte
Lass uns einsteigen
Berühren
Yitong Environmental Technology (Nantong) Co., Ltd ist ein Hersteller, der sich auf Imprägniergeräte spezialisiert hat.
Kontaktieren Sie uns
Phone: +86-19555016088
Email: [email protected]
Add:Südlich der Haiyan Road, westlich der Nanhai Road, Tongzhou Bay Yangtze River-Meer Joint Development Demonstration Zone, Jiangsu, China