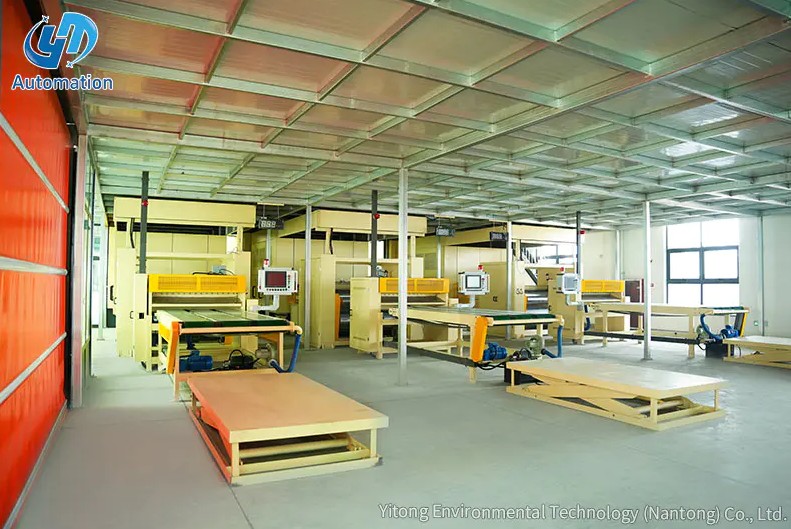
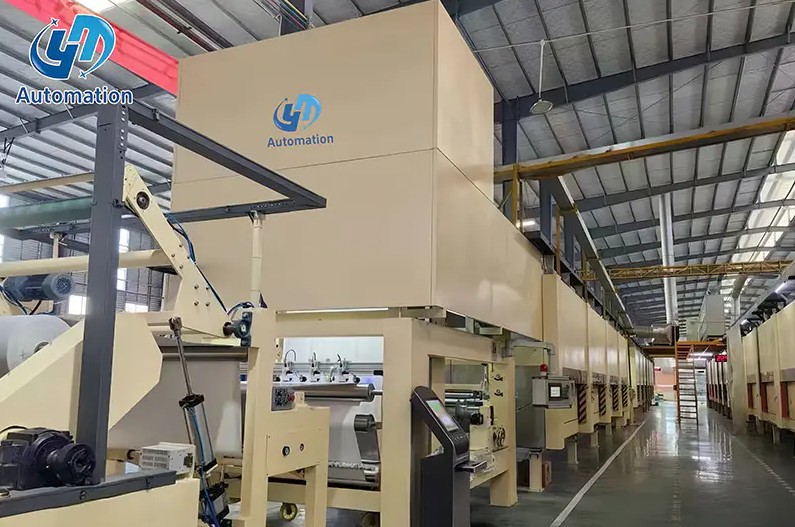
Stellen Sie sich eine Hochgeschwindigkeits-Imprägnieranlage vor, die zwei Schichten lang ununterbrochen läuft. Die Abrollrolle leert sich, das Papier wird gesättigt und gestrichen und Trockenöfen verrichten ihre Arbeit. Anschließend erreicht das fertige Blech das Ende der Linie, wo schnell, gleichmäßig und ohne Kantenbeschädigung ein Stapel gebildet werden muss. Dies ist der Moment, in dem ein automatisiertes Stapelsystem entscheidet, ob die gesamte Linie ihre versprochene Leistung halten kann.
Die Schlussfolgerung ist einfach: Die Automatisierung sollte dann in Betracht gezogen werden, wenn die Liniengeschwindigkeit das angenehme Tempo der manuellen Handhabung übersteigt, da Stapelfehlausrichtungen und wiederholtes Heben häufige Ursachen für spätere Produktionsausfälle sind. Die folgenden Abschnitte behandeln die Arbeitssequenz, Komponentenauswahl, Leistungsindikatoren und Integrationsüberlegungen. In jedem Abschnitt werden typische Produktionsdaten verwendet, um den Vergleich konkreter zu gestalten.
Ein automatisiertes Stapelsystem ist eine programmierbare Einheit, die Platten oder Bleche von einem Zuführband empfängt und sie auf einem ordentlichen Stapel, einer Palette oder einem Magazin ablegt. Dabei kann es sich um ein Portalgestell mit Vakuumhebern, einen Einsäulenroboter mit Greifer oder eine Hebebühne handeln, die mit einem Förderband zusammenarbeitet. Die Gemeinsamkeit besteht darin, dass der Ablauf von einer SPS oder Industriesteuerung und nicht von einem Bediener gesteuert wird. Das System nutzt Sensoren, um das Material zu erkennen, einen Positionierungsmechanismus, um es zu bewegen, und eine Steuerung, um die Bewegung mit der vorgelagerten Linie zu koordinieren. Diese Systeme kommen überall dort zum Einsatz, wo flache Produkte schnell gestapelt werden müssen, ohne deren Oberfläche zu beschädigen.
Der Bedienablauf folgt bei fast jeder Maschine dem gleichen logischen Muster. Ein Sensor am Einlauf erfasst die Vorderkante und Breite des Bogens. Der Controller berechnet dann die Zielposition basierend auf dem voreingestellten Stapelmuster. Das Vakuum- oder Greifersystem hebt das Blech an und die bewegliche Achse befördert es zum Abwurfpunkt. Das Muster wird beibehalten, indem der Ablagerungspunkt für jeden Zyklus angepasst wird. Abschließend wird die Stapelhöhenmessung nach einer voreingestellten Stückzahl überprüft.
Der Zeitpunkt ist entscheidend. Wenn die Steuerung zwischen den Zyklen zu lange wartet, stoppt die Upstream-Leitung. Wenn es sich zu schnell bewegt, kann das Blatt schwanken und versetzt landen. Deshalb sind die Steifigkeit des Rahmens, die Grifffläche und das Beschleunigungsprofil ebenso wichtig wie die Höchstgeschwindigkeit.
Unterschiedliche Liniengeschwindigkeiten, Plattengrößen und Bodenanordnungen führen zu unterschiedlichen Konfigurationen. Bei der richtigen Wahl kommt es nicht auf die Markenpräferenz an, sondern darauf, welches kinematische Layout den kürzesten Zyklus bei akzeptablen Kosten bietet. Die folgende Tabelle vergleicht die gängigsten Typen, die in Karton- und Papierverarbeitungslinien zu finden sind.
| Systemtyp | Bewegung der Hauptachse | Typische Anwendung | Zykluszeitbereich |
|---|---|---|---|
| Plattenstapler in Portalbauweise | Überkopf-X- und Z-Achsen | Breite Paneele, Möbelplatten | 12–18 Sekunden pro Zyklus |
| Einsäulen-Roboterpalettierer | Dreharm mit Greifer | Kompakte Räume und abwechslungsreiche Muster | 15–25 Sekunden pro Zyklus |
| Hebe- und Stapelplattform | Vertikallift plus Förderband | Dekorpapierstapel, Imprägnieranlagen | 20–35 Sekunden pro Zyklus |
| Stapler auf Förderbandbasis | Horizontaler Transfer mit Stapeltrichter | Leichte Laken und durchgehende Linien | 25–45 Sekunden pro Zyklus |
 Stapelplattform mit einer Kapazität von 3 Tonnen für dekorative Papierlinien Dieser Stapler im Plattformstil stellt eine praktische Wahl für dekorative Papierlinien dar und bietet eine Hubkapazität von 3 Tonnen, die eine einfachere Integration in bestehende SPS-gesteuerte Produktionssysteme ermöglicht. Produkt anzeigen →
Bei Typenvergleichen ist die Nenngeschwindigkeit nur ein Anhaltspunkt. Die tatsächliche Zykluszeit hängt vom Blattgewicht, der Griffzuverlässigkeit und davon ab, wie schnell die SPS mit dem vorgeschalteten Trockner oder Schneider kommunizieren kann. Für Dekorpapier ist ein Plattformstapler oft die erste Wahl, da er einfacher zu integrieren ist. Sollte sich die Produktpalette später in Richtung größerer Platinen verschieben, kann ein Portalsystem langfristig die bessere Option sein.
Sobald Sie das Bewegungsmuster kennen, besteht der nächste Schritt darin, Zahlen zu vergleichen, anstatt Fotos zu katalogisieren. Drei Kennzahlen haben den stärksten Einfluss auf die Produktivität: Zykluszeit pro Blatt, Stapelqualität bei voller Höhe und die erforderliche Aufmerksamkeit des Bedieners. Das folgende Diagramm zeigt die typische indexierte Leistung, wenn ein automatischer Stapler vom Portaltyp das manuelle Stapeln auf einer kontinuierlichen Linie ersetzt.
Die indizierten Werte basieren auf realen Produktionsbeobachtungen. Die manuelle Stapelung ist als allgemeiner Basiswert auf 100 eingestellt. Beim automatischen Stapeln wird in der Regel eine Verarbeitungsgeschwindigkeit von 140 oder mehr erreicht. Die Stapelqualität verbessert sich, da bei jedem Zyklus die gleichen Koordinaten und der gleiche Druck verwendet werden. Auch im Hinblick auf die Arbeitseffizienz kann die automatisierte Linie mit einem statt mehreren Bedienern betrieben werden. Das bedeutet nicht, dass jede Maschine diese Zahlen liefert, aber sie zeigen, welche Lücke ein gut integriertes System schaffen kann.
Eine einzelne Momentaufnahme der Leistung ist nützlich, aber der Trend über eine Schicht hinweg ist wichtiger. Insbesondere bei hohen Stückgewichten lässt das manuelle Stapeln nach der dritten Stunde tendenziell nach. Ein automatisiertes System sorgt für eine nahezu flache Leistungskurve. Das folgende Liniendiagramm vergleicht die Anzahl der pro Stunde gestapelten Blätter am Ende jeder Stunde in einer typischen Acht-Stunden-Schicht.
Das Liniendiagramm veranschaulicht ein bekanntes Muster. Die automatisierte Linie bleibt während der gesamten Schicht zwischen 44 und 47 Zyklen pro Stunde. Die manuelle Linie beginnt bei 38 Zyklen, fällt aber nach der vierten Stunde unter 30. Müdigkeit, Erfrischungspausen und der Druck, Schritt zu halten, tragen allesamt zur Kurve bei. Bei einem Zweischichtbetrieb beträgt die kumulierte Lücke etwa 80 Blatt pro Linie. Aus diesem Grund wird bei Durchsatzangaben, die auf Kurzversuchen basieren, die manuelle Leistung oft überbewertet.
Der nächste Vergleich konzentriert sich auf die durchschnittliche Zykluszeit pro Stapel. Ein kürzerer Zyklus gibt der Linie einen größeren Spielraum, wenn die Trocknerleistung ansteigt. Das folgende Balkendiagramm vergleicht manuelles Stapeln, eine Hebeplattform, einen Einsäulenpalettierer und einen Portalstapler bei ähnlichen Blechabmessungen.
Die vertikalen Balken zeigen die Zykluszeit in Sekunden pro Stapel an. Die manuelle Handhabung dauert etwa 45 Sekunden, da der Bediener die Blätter ausrichten, verschieben und anhalten muss. Eine Hebebühne verkürzt diese Zeit auf etwa 28 Sekunden, indem sie die vertikale Bewegung unterstützt. Einsäulenpalettierer verbessern den Wert auf 22 Sekunden, während Portalsysteme unter günstigen Bedingungen 18 Sekunden erreichen. Der Nachteil besteht darin, dass schnellere Maschinen in der Regel einen größeren Platzbedarf und höhere Investitionen erfordern. Die Auswahl des richtigen Systems hängt davon ab, wie viele Sekunden es wirklich wert sind, bei Ihren Produktionskosten eingespart zu werden.
Das beste Stapelsystem ist nicht immer das schnellste. Wenn die Linie mit mäßiger Geschwindigkeit läuft und die Fabrik nur über begrenzte Stellfläche verfügt, kann eine kompakte Hebeplattform die erforderliche Leistung bei geringerem Installationsrisiko liefern. Wenn das Produktsortiment große Bretter und komplexe Stapelmuster umfasst, bietet ein Portalstapler mehr Flexibilität. Das folgende Radardiagramm vergleicht zwei gängige Optionen anhand von fünf Auswahlkriterien: Integrationsaufwand, Nutzlastkapazität, Flexibilität, Platzeffizienz und Kosten. Eine höhere Punktzahl bedeutet, dass die Option in dieser Dimension einfacher oder stärker ist.
Das Radardiagramm verrät, warum es keinen universellen Gewinner gibt. Die Hebebühne punktet hinsichtlich Integration und Kosten sehr gut und ist somit eine sichere Wahl für bestehende Imprägnierlinien. Der Portalstapler überzeugt durch Nutzlastkapazität und Flexibilität, was wichtig ist, wenn sich die Plattengrößen häufig ändern. Die Platzeffizienz liegt nahe beieinander, da beide Formate eine Auslaufzone erfordern. In der Praxis sollte die Entscheidung mit der Auswahl an Blattgrößen und der verfügbaren Bauhöhe beginnen. Nachdem diese Einschränkungen geklärt sind, wird der Streit in der Regel schnell durch die Ergebnisse geklärt.
Ein automatisiertes Stapelsystem kann als Teil einer neuen Linie geplant oder an einer bestehenden nachgerüstet werden. Der einfachste Weg besteht darin, Geräte auszuwählen, die der Förderhöhe und den Steuersignalen Ihrer aktuellen Linie entsprechen. Einheiten wie eine Hebe- und Stapelplattform passen gut nach dem Auslauf einer Trockner- oder Schneidpartie, da sie die manuelle Palettenpositionierung durch einen kontrollierten Vertikalhub ersetzen. Zum Abtransport des fertigen Stapels kann eine Förderplattform an die Liniensteuerung angeschlossen werden. Wenn der Ablauf von einer SPS verwaltet wird, wird der Stapler zu einer weiteren Achse des Produktionsprozesses und nicht zu einer unabhängigen Maschine. Durch weniger manuelle Eingriffe erreicht die gesamte Linie einen gleichmäßigeren Rhythmus.
Vorgeschaltete Geräte beeinflussen die Stapelqualität stärker, als die meisten Käufer erwarten. Wenn der Traktor oder die Zuführeinheit auch nur eine kleine Geschwindigkeitsschwankung erzeugt, bleiben die Stapelkanten nicht bündig. Die Gestaltung des Einlaufbandes, die Schnittlänge und der Greifbereich müssen mit dem Anlagenlieferanten besprochen werden. Eine ausführliche Diskussion darüber, wie sich Zugeinheiten auf die Gesamteffizienz auswirken, finden Sie in unserem Analyse der Traktoreffizienz . Die gleiche Logik gilt für die Förderplattform der den fertigen Stapel abtransportiert. Ein gut aufeinander abgestimmter Satz an Komponenten ist es, was eine schnelle Linie von einer reibungslosen Linie unterscheidet.
Ein automatisiertes Stapelsystem ist eine logische Investition, wenn die manuelle Handhabung die Kapazität einer Produktionslinie einschränkt. Beginnen Sie mit der Messung der aktuellen Zykluszeit, Stapelqualität und Bedienerkosten. Vergleichen Sie dann die in diesem Leitfaden behandelten Typen und Leistungsdaten. Die Ausrüstung sollte so ausgewählt werden, dass sie zu den tatsächlichen Panelabmessungen, der verfügbaren Stellfläche und der Steuerungsarchitektur Ihrer Linie passt. Wenn diese Punkte aufeinander abgestimmt sind, amortisiert sich die Automatisierung durch höheren Durchsatz, bessere Stapelausrichtung und geringeren Arbeitsdruck.
Kontaktieren Sie uns
Empfohlene Produkte
Lass uns einsteigen
Berühren
Yitong Environmental Technology (Nantong) Co., Ltd ist ein Hersteller, der sich auf Imprägniergeräte spezialisiert hat.
Kontaktieren Sie uns
Phone: +86-19555016088
Email: [email protected]
Add:Südlich der Haiyan Road, westlich der Nanhai Road, Tongzhou Bay Yangtze River-Meer Joint Development Demonstration Zone, Jiangsu, China